O macho é a ferramenta mais frágil de muitos processos. Quando quebra dentro da peça, o custo raramente é só o do macho: há a peça perdida ou o retrabalho para tirar o fragmento, e a máquina parada.
As causas mais comuns
Diferença entre avanço e passo
No rosqueamento rígido, a máquina sincroniza rotação e avanço. Qualquer diferença entre o avanço programado e o passo real do macho vira esforço axial, e o macho absorve tudo.
Cavaco mal evacuado
Em furo cego, o cavaco que não sai acumula no fundo e nos canais do macho. O torque sobe até a quebra.
Macho gasto
Um macho desgastado exige mais torque para cortar. Sem controle de vida útil, ele é usado até quebrar.
Sobrecarga sem limite
Sem embreagem ou limitador, o primeiro travamento já é fatal.
Furo fora de medida
Furo pequeno demais ou macho entrando fora de eixo aumentam o esforço de corte.
Inversão a cada rosca
Parar e inverter o spindle a cada furo alonga o ciclo e varia a velocidade de corte no momento crítico.
O que protege o macho
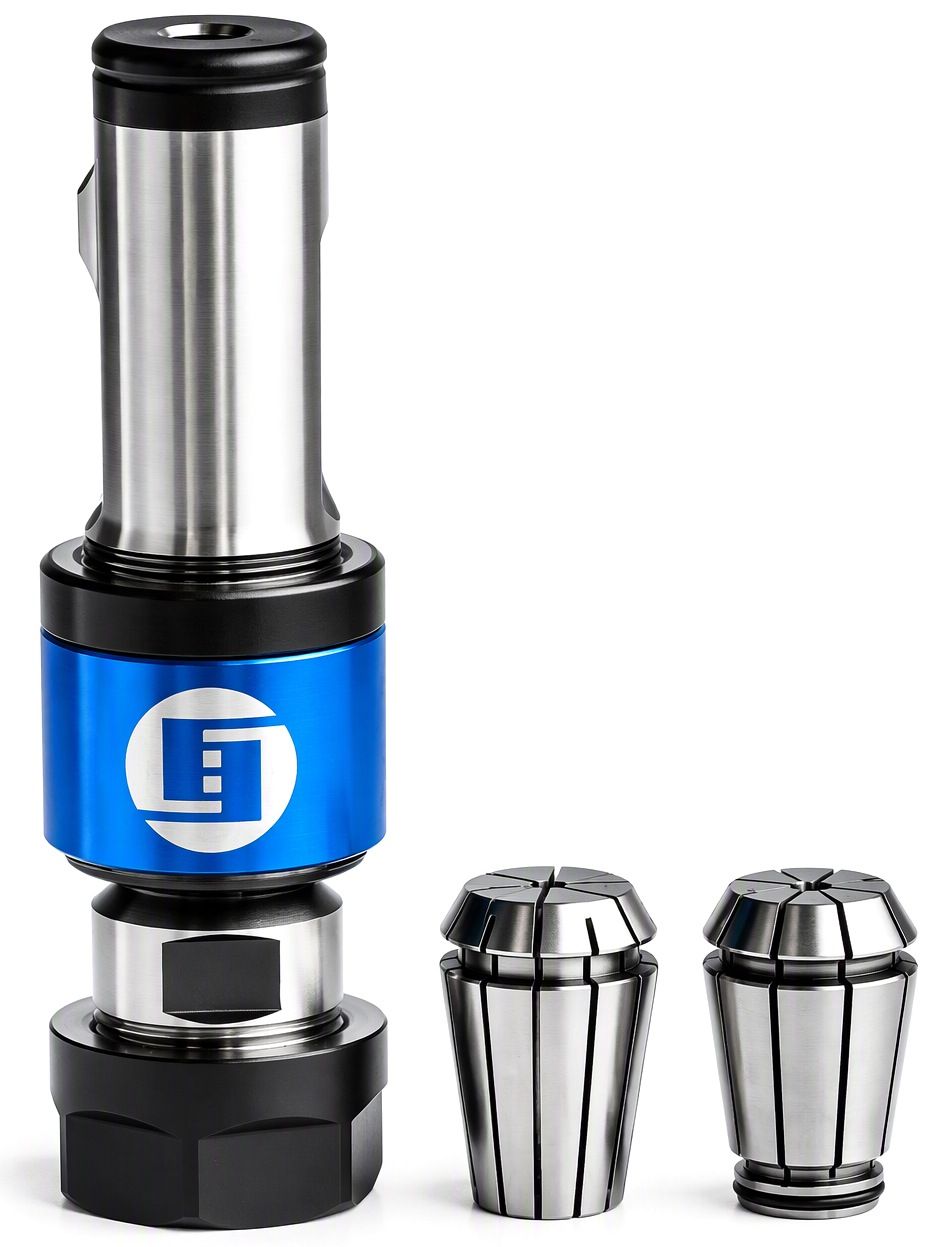
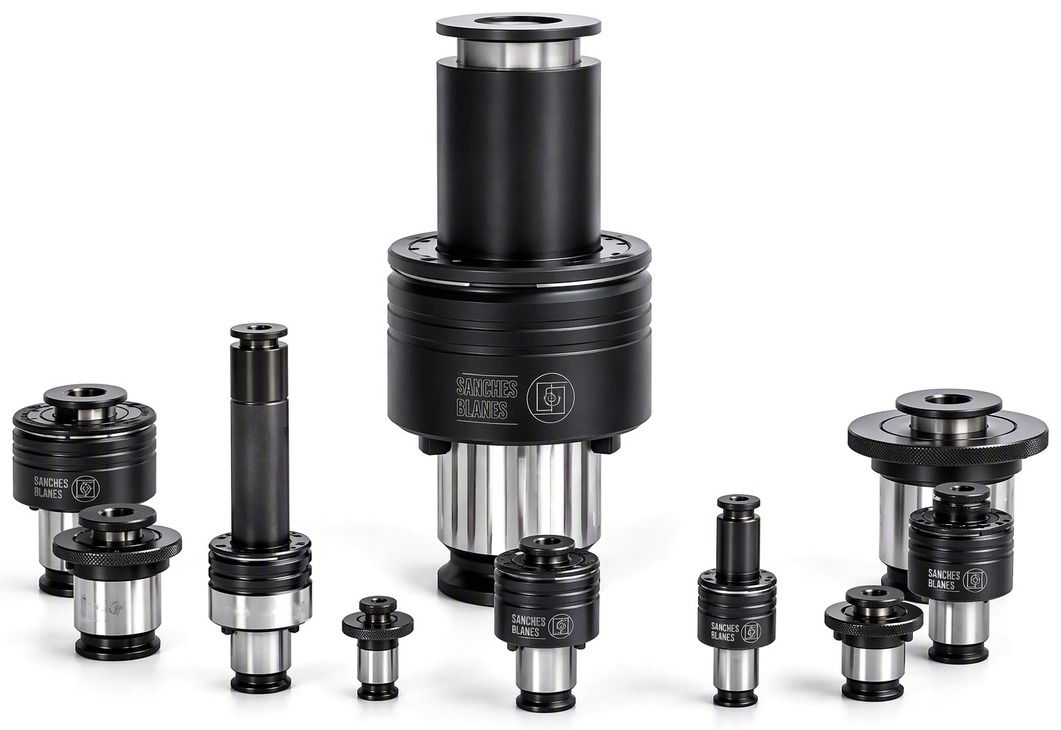
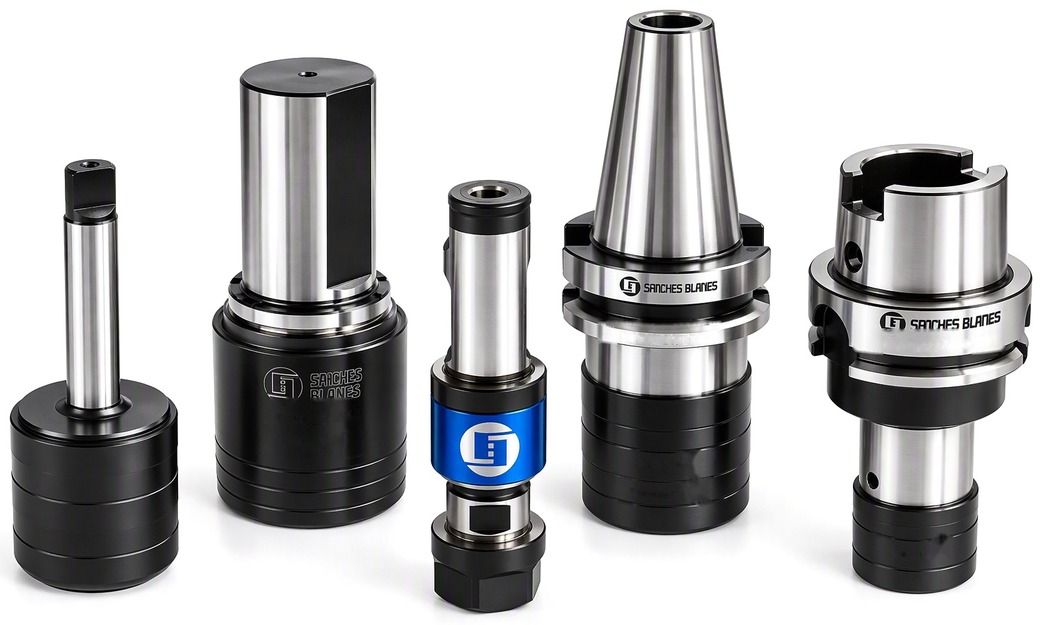
- Mandris com compensação axial, como o synchroBlanes, que acomodam pequenas diferenças entre avanço e passo.
- Pinças de engate rápido com embreagem, que limitam a sobrecarga e agilizam a troca.
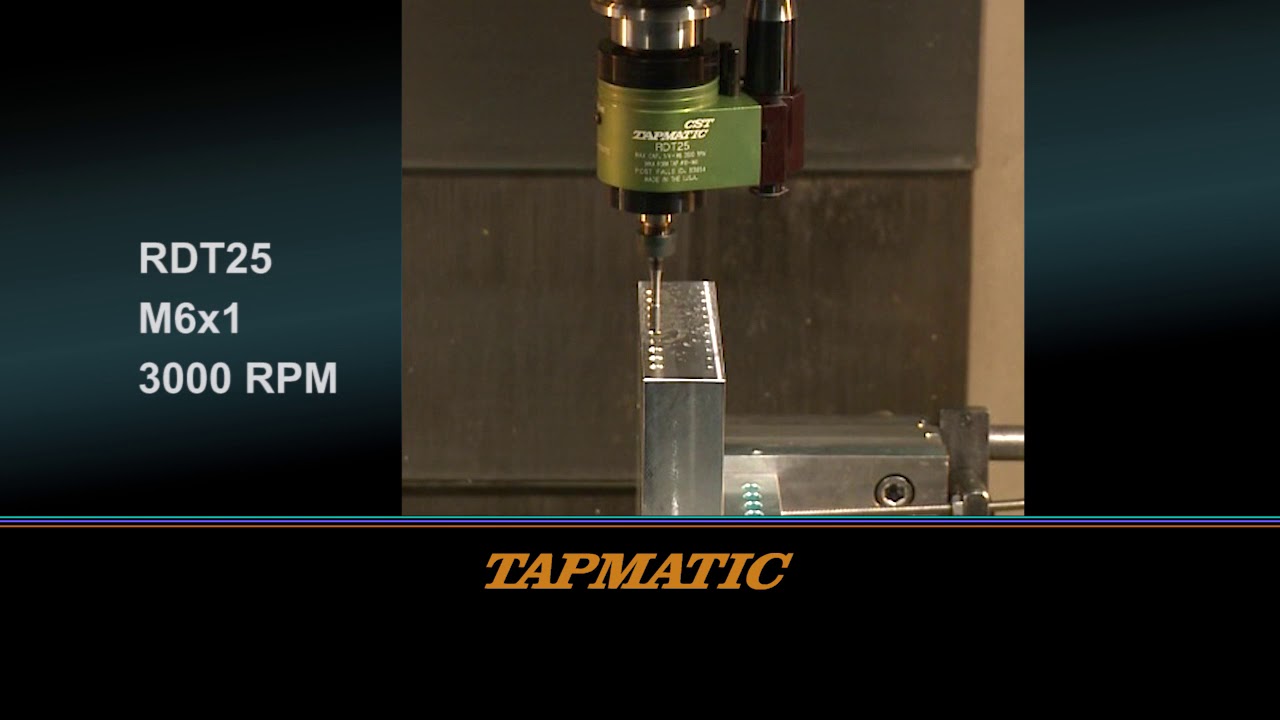
- Cabeçotes auto-reversíveis Tapmatic, que fazem a rosca na rotação programada e invertem o macho sozinhos.
Antes de trocar o acessório, vale olhar também furo, cavaco e vida do macho.